

Duas fábricas encomendam uma cardadora de não tecido com a mesma largura de trabalho no mesmo mês. One produz um feltro agulhado estável de 300 g/m² desde o primeiro dia; o outro passa um ano perseguindo variações de peso, marcas de nep e repetidas cargas de arame, depois reconstrói a seção de alimentação. O cartão raramente é a única variável – mas a especificação acordada na fase de cotação decide até que ponto esse problema é possível.
A resposta curta: escolha o cartão da fibra para trás, não do folheto para frente. O tipo de fibra e o comprimento do grampo definem o fio do cilindro e o sistema de alimentação. O peso alvo da banda e a velocidade da linha definem a largura de trabalho. A rota de colagem – perfuração por agulha, colagem térmica ou spunlace – define a configuração de entrega, desenho e retirada. O preço é uma comparação que você só pode fazer depois que esses três forem fixados.
Etapa 1: leia sua mistura de fibras antes de ler um catálogo
A cardação é um processo mecânico de abertura e alinhamento, portanto a fibra que você alimenta decide para que a máquina deve ser construída. Cinco propriedades são mais importantes quando você especifica um cartão:
- Comprimento do grampo. O poliéster de 38 mm e a lã de 70 mm não cardam da mesma forma. O grampo longo precisa de mais superfície do cilindro e uma transferência mais suave; o grampo curto precisa de configurações mais apertadas e mais pontos de cardagem.
- Finura e negador. Microfibras abaixo de aproximadamente 1,5 dtex exigem geometria de fio precisa e baixa tensão para evitar danos às fibras e formação de nep.
- Conteúdo reciclado e recuperado. Fibras mais curtas e empoeiradas requerem pré-abertura mais forte, maior capacidade de sucção e detecção de metais antes da carda.
- Fibras naturais. Lã, juta e algodão trazem umidade, matéria vegetal e frisos que alteram o perfil do fio e o regime de limpeza.
- Misture alterações. Se você trocar de mistura semanalmente, peça roupas para troca rápida, receitas armazenadas e configurações ajustáveis, em vez de fixas.
Anote esses cinco pontos antes de falar com qualquer fornecedor. Um cartão anunciado como “adequado para não-tecidos” não diz nada; um cartão especificado para 60% de PET reciclado com 25% de poeira informa o que você está comprando.
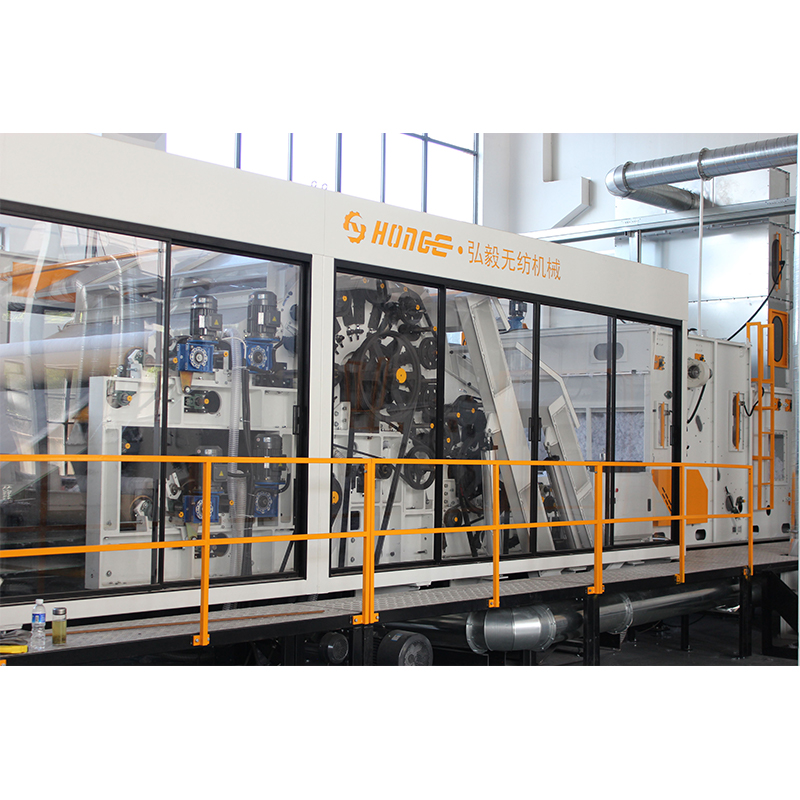 Máquina de cardar HYSL Esta máquina é usada para cardar totalmente a manta de fibra após a abertura e mistura, formando então uma teia paralela ou aleatória através do doffer e aleatória, se necessário, o que é... Ver Produto →
Etapa 2: combine a largura e a velocidade de trabalho com a web que você realmente vende
O rendimento é aritmético, não uma afirmação de folheto: peso da banda (g/m²) × largura de trabalho (m) × velocidade da linha (m/min) × 0,06 = kg/h. Um feltro de 300 g/m2 em um cartão de 2,2 m rodando a 14 m/min precisa de cerca de 554 kg/h de folha cardada. O mesmo cartão, produzindo uma banda higiênica de 25 g/m2 a 150 m/min, teria que fornecer aproximadamente 495 kg/h – uma tarefa muito diferente com a mesma largura.
Portanto, faça duas perguntas em vez de uma. Qual é a produção máxima e qual é a produção com meu peso de rede e minha velocidade? Um cartão com capacidade de 1.200 kg/h em folha leve pode cair para um terço disso quando você passa 400 g/m2 nele, e essa resposta decide se você precisa de um cartão ou dois.
| Classe de cartão | Largura de trabalho | Saída típica | Peso da teia | Mais adequado para |
|---|---|---|---|---|
| Cartão compacto ou de laboratório | 0,6–1,0m | 20–80kg/h | 15–100 g/m2 | Amostragem, ensaios, pequenos lotes de feltro técnico |
| Cartão monocilíndrico padrão | 1,5–2,2m | 250–600 kg/h | 20–150 g/m² | Feltro perfurado, base geotêxtil, pano de limpeza |
| Cartão tandem de alta velocidade | 2,5–3,5m | 700–1.300 kg/h | 15–60 g/m2 | Spunlace, produtos de higiene, teias leves de alto volume |
| Cartão de lã e fibra natural | 1,5–2,5m | 150–400 kg/h | 100–600 g/m² | Feltro de lã, feltro de juta, enchimento térmico |
Etapa 3: Alimentação de tamanho, cardação e formação de teia como uma linha
Um cartão só pode entregar uma teia tão uniforme quanto a manta que entra nele. A alimentação volumétrica é mais barata, mas varia quando a densidade aparente muda; a alimentação do prato de pesagem mantém o peso por metro com muito mais firmeza e se paga em teias leves. O design da alimentação também deve se adequar à fibra: um alimentador vibratório lida suavemente com materiais volumosos e de baixa densidade, enquanto a alimentação pneumática lida melhor com distâncias de transporte mais longas e misturas mistas.
A jusante, decida como a web sai do cartão. A decolagem direta em um tear de agulhas é adequada para teias leves em alta velocidade. Um lapidador cruzado constrói uma manta mais espessa e melhora a relação de resistência MD/CD, o que é importante para geotêxteis e muitos produtos de feltro. Peça ao fornecedor para dimensionar o alimentador, a carda e o lapidador em relação à mesma meta de rendimento; um cartão citado isoladamente muitas vezes chega com uma seção de alimentação que não consegue acompanhar.
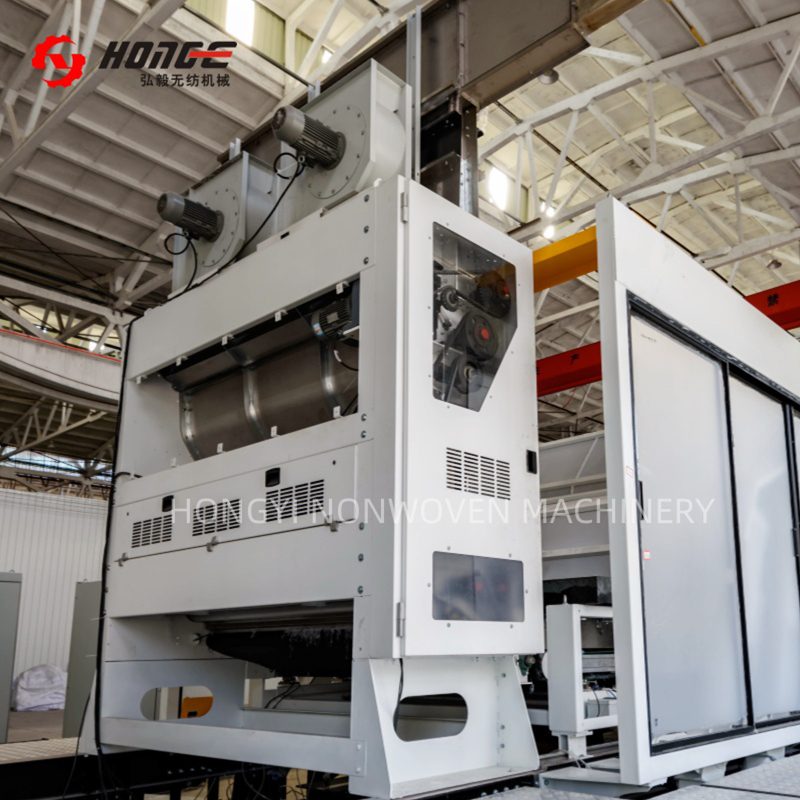 Alimentador Pneumático HYQY Este alimentador pneumático é usado para misturar fibra e armazenar a fibra aberta e, em seguida, criar uma camada uniforme de fibra no próximo procedimento de trabalho, como máquina de cardar ou para d... Ver Produto →
 lapidador cruzado HYPW Esta máquina não tecida é uma unidade de velocidade mais alta, tem como objetivo dobrar e chapear as teias de fibra da máquina de cardar uniformemente no peso e espessura necessários e depois ... Ver Produto →
Etapa 4: verifique os detalhes que decidem o tempo de atividade
Dois cartões com largura e valores de saída idênticos podem se comportar de maneira muito diferente no turno da noite de terça-feira. Estes são os pontos que vale a pena escrever na especificação:
- Diâmetro do cilindro e área de cardagem, pois mais pontos de cardação significam tratamento mais suave da fibra e melhor abertura do material reciclado.
- Especificação do fio e vida útil esperada da sua fibra, cotada em toneladas ou horas, em vez de “longa duração”.
- Tipo de nivelamento automático – feed-forward, feedback ou ambos – e CV% do peso da banda que o fornecedor garantirá por escrito.
- Capacidade de sucção e extração de pó, onde os resíduos são coletados e com que frequência devem ser esvaziados.
- Doffing e transferência de banda, e como a banda é suportada entre o cartão e o lapper.
- Acionamento e controle: inversores de frequência variável por motor, plataforma PLC, armazenamento de receitas, diagnóstico remoto.
- Proteções de segurança, intertravamentos e paradas de emergência que atendem às necessidades do mercado local.
- Acesso para manutenção — quanto tempo realmente leva uma troca de fio, limpeza da placa ou substituição de rolamento.
Etapa 5: compare o custo de cinco anos, não a fatura
O preço de compra é uma linha em um cálculo de cinco anos. Se a linha produz 554 kg/h e uma parada não planejada queima uma hora inteira de produção, cada parada tem um preço. Adicione ciclos de substituição de fios, energia por quilograma, tempo de reposição e o custo de transporte de um técnico, e duas máquinas cotadas com 15% de diferença podem trocar totalmente de lugar.
- Ajuste de fibra e produto – 30%
- Saída e largura — 25%
- Tempo de atividade e manutenção — 20%
- Serviços e peças sobressalentes – 15%
- Preço de compra – 10%
Antes de assinar, solicite uma lista de peças de reposição com preços, uma referência para a vida útil do fio em uma fibra comparável e um tempo de resposta do serviço por escrito. Esses três documentos revelam mais sobre o custo de propriedade do que qualquer negociação de descontos.
Etapa 6: insista em um teste com sua própria fibra
Envie 200–500 kg de fibra de produção, incluindo a fração reciclada e qualquer material reciclado, e defina os critérios de aceitação antes da execução: CV% do peso da folha, contagem de nep por metro quadrado, produção na velocidade nominal, taxa de desperdício, níveis de ruído e vibração e condição do fio após o teste. Solicite o registro de dados do processo e um vídeo da execução, e não apenas fotografias de um rolo finalizado.
Se um fornecedor não puder ou não quiser operar sua fibra, trate isso como informação. Os testes de cardagem são um trabalho rotineiro para qualquer construtor experiente.
FAQ: Escolhendo uma máquina de cardar não tecido
Qual largura de trabalho eu preciso?
Comece pela aritmética: peso da teia × largura × velocidade × 0,06 = kg/h. Escolha a largura mais estreita que atenda à produção desejada em uma velocidade que seu equipamento de ligação possa realmente operar. A largura extra aumenta o custo do fio, o uso de energia e o espaço físico desde o primeiro dia.
Quantos pares trabalhador-stripper o cartão deve ter?
Mais pares significam mais pontos de cardação, melhor abertura e uma teia mais uniforme, ao custo de energia e manutenção. A fibra reciclada e de fibra curta geralmente justifica mais pares do que o poliéster virgem.
Um cartão pode funcionar tanto com poliéster quanto com algodão reciclado?
Normalmente sim, com fios e configurações diferentes, mas você aceita um compromisso. Se você troca de mistura com frequência, priorize a troca rápida de roupas e o armazenamento de receitas nos últimos 10% da velocidade.
O que o teste de aceitação deve incluir?
CV% do peso da banda, contagem de nep por metro quadrado, produção na velocidade nominal, taxa de desperdício e inspeção do fio após o teste. Coloque esses números no contrato, não por e-mail.
Escolher uma máquina de cardar não tecido é um exercício de papelada antes de comprá-la. Coloque seus dados de fibra, peso alvo da rede, velocidade da linha e rota de ligação em uma página e, em seguida, peça a cada fornecedor que faça uma cotação nessa página e comprove os números em um teste. Um construtor que também fornece equipamentos de abertura, alimentação, lapidação e perfuração de agulhas pode dimensionar o cartão em relação a todo o processo, em vez de otimizar uma máquina isoladamente, que geralmente é onde se escondem as surpresas caras.


