

Se o seu alvo for um geotêxtil perfurado com agulha de 500 g/m², uma linha termoligada construída para enchimento de 80 g/m² não será economicamente viável. Escolha o processo de produção do tecido não tecido a partir do produto acabado: tipo de fibra, peso, largura, método de colagem, velocidade e tolerância de qualidade. Comparar primeiro os preços das máquinas é um erro comum. Uma sequência mais segura é: definir a especificação do tecido, combinar a rota do processo, dimensionar a linha e depois solicitar cotações.
Este guia cobre rotas de perfuração com agulha, colagem térmica, airlaid e spunbond. Mostra onde geralmente aparecem os custos e os riscos. Se você já conhece seu uso final, comece com a tabela de comparação.
Comece com a especificação do tecido acabado
Anote seis números: tipo de fibra, proporção de mistura, peso alvo (g/m²), largura (mm), velocidade da linha (m/min) e método de colagem. Adicione as tolerâncias críticas: espessura, resistência à tração nas direções da máquina e cruzadas, alongamento, permeabilidade ao ar e encolhimento. Um geotêxtil pode aceitar variação de peso de 10%; um lenço médico ou acabamento automotivo, não.
Conclusão: escolha o processo que atenda às especificações críticas mais rigorosas. Se a tração na direção transversal for crítica, a lapidação cruzada e a densidade da agulha são mais importantes do que a velocidade máxima. Se a maciez e o volume forem críticos, a ligação térmica pode superar as agulhas pesadas.
Compare as principais rotas de processo de não tecido
Utilize esta tabela para eliminar rotas que não podem chegar ao seu produto. É um filtro, não uma cotação de máquina.
| Rota do processo | Fibras típicas | Formação da web | Método de ligação | Produtos comuns | Limitação principal |
|---|---|---|---|---|---|
| Agulha cardada | PET, PP, lã, juta, fibras recicladas | Cardação e lapidação cruzada | Perfuração mecânica com agulha | Geotêxteis, feltro, forro de carpete, acabamento automotivo, pano de limpeza | Agulhamento pesado pode reduzir a suavidade e a permeabilidade ao ar |
| Ligado termicamente | PET/PP bicomponente, fibras misturadas | Cardação e lapidação cruzada | Forno de ar quente ou calendário | Enchimento, enchimento, isolamento, camadas higiênicas | A fibra deve conter um componente de ligação térmica |
| Aéreo | Celulose, fibras curtas, resíduos reciclados | Formação de ar | Látex, térmico ou perfurador de agulha | Resíduos de feltro, almofadas absorventes, filtração | O fluxo de ar e o controle de poeira aumentam a complexidade |
| Spunbond ou Meltblown | Lascas de polímero, principalmente PP | Extrusão direta | Calandra térmica ou autoadesiva | Tecido médico, higiene, filtração | Dependência de grau de polímero e alta entrada de capital |
Se o seu produto for feltro durável para estradas, móveis ou carros, o perfurador geralmente é o primeiro caminho a ser examinado. Se o seu produto for um enchimento macio para roupas de cama ou vestuário, a ligação térmica merece uma análise mais detalhada. Se você processar fibras recicladas ou residuais, o airlaid pode reduzir as demandas de comprimento de fibra, mas requer forte controle de poeira e fluxo de ar.
Combine a preparação da fibra com o processo
A escolha da fibra decide o que a linha deve fazer antes da formação da teia. As fibras longas precisam de abertura e mistura suaves para evitar quebras. Fibras curtas e recicladas necessitam de abertura mais agressiva. Se a proporção da mistura variar em mais de 2-3%, o peso e a resistência variam. A preparação da fibra define a estabilidade de todo o processo.
Um grande liquidificador mistura múltiplas fibras em lotes; uma máquina misturadora de fibra suaviza a proporção antes da cardação. Para obter informações básicas, leia este guia para o máquina misturadora de câmara grande não tecida .
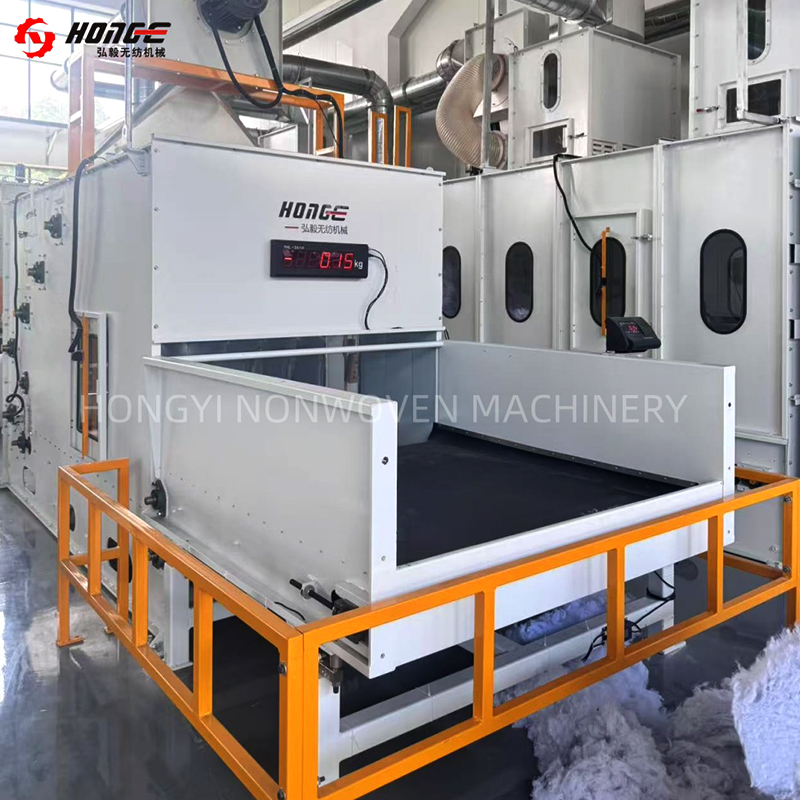 Máquina misturadora de fibra HYHM para abertura e mistura de não tecidos Ele pré-abre as fibras enfardadas e as pesa proporcionalmente antes da cardagem, ajudando a suavizar as proporções de mistura após a mistura na câmara. Ver Produto →
Peça ao fornecedor para testar sua mistura real de fardos, não uma amostra padrão de fibra virgem. A distribuição do comprimento da fibra, a umidade e o acabamento oleoso alteram o comportamento da placa.
Escolha a formação da web e a união
A cardação produz uma teia fina com fibras alinhadas principalmente na direção da máquina. A lapidação cruzada dobra a teia para aumentar o peso e a resistência na direção cruzada. A perfuração com agulha emaranha as fibras mecanicamente. Maior densidade da agulha aumenta a resistência, mas geralmente diminui a permeabilidade ao ar e a suavidade. O equilíbrio certo vem de uma matriz experimental.
Para linhas de perfuração com agulha, controle o peso da folha por camada, o número de voltas e a frequência de perfuração. O mau controle da volta cria faixas grossas e finas que se tornam pontos fracos. Para linhas com ligação térmica, a temperatura do forno, a velocidade do ar e o tempo de permanência controlam a ligação.
 Lapidador cruzado HYPW para formação uniforme de teias não tecidas Ele dobra e coloca as teias cardadas uniformemente para atingir o peso e a espessura antes da perfuração da agulha ou da ligação térmica, proporcionando controle de volta uniforme. Ver Produto →
Solicite uma janela de processo, não uma configuração. Por exemplo, 200-600 g/m² a 2-8m/min com 80-250 punções/cm². Uma janela estreita significa menos flexibilidade; uma janela ampla requer verificações de qualidade em ambas as extremidades.
Defina capacidade, largura e velocidade antes do preço
A capacidade não é apenas a velocidade da linha. Use esta fórmula aproximada:
- Produção anual (kg) = peso (g/m²) × largura (m) × velocidade (m/min) × 60 × horas de operação × eficiência.
- Divida gramas por 1.000 para obter quilogramas.
- Use eficiência de 70-85% para uma nova linha, não o máximo teórico.
Para 1.200 toneladas por ano de feltro de 300 g/m² com largura de 2,5 m, 6.000 horas com eficiência de 80% requerem cerca de 5,6m/min. Uma máquina que atinge velocidade apenas em tecidos leves não atingirá a meta em tecidos pesados. A largura também importa: se o produto final necessita de 3,2 m após o encolhimento, uma linha de 2,5 m não consegue atender.
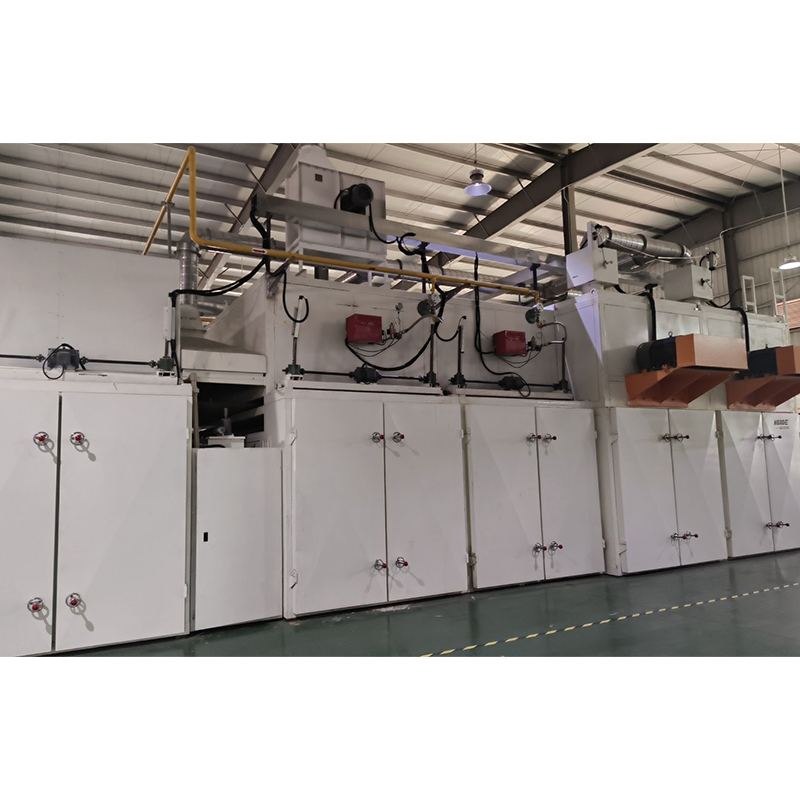 Forno de tecido não tecido HYHX para ligação térmica e ajuste de calor Cola termicamente teias cruzadas por penetração de ar quente, produzindo um enchimento espesso de ligação térmica; largura de trabalho até 5000 mm e regulação térmica até 220°C. Ver Produto →
O desperdício de corte e a qualidade da borda pertencem ao cálculo. O corte pré-borda e o enrolamento confiável podem recuperar algumas perdas, especialmente em feltro grosso.
Revise os testes de controle de qualidade e aceitação
Combine os testes de aceitação antes de assinar. Para tecido perfurado, teste peso, espessura, resistência à tração em ambas as direções, alongamento e permeabilidade ao ar. Para tecido termocolado, adicione encolhimento, delaminação e uniformidade de superfície. Para resíduos de feltro depositados por via aérea, verifique a variação de densidade e a poeira.
Use um plano de amostragem, não uma amostra final. Colete três amostras por turno durante as primeiras 72 horas e, a seguir, uma por turno após a produção estável. Se o contrato indicar ±5% do peso, pergunte como a linha mantém essa meta quando a umidade da fibra muda.
Use uma verificação de custo simples
O preço de compra é apenas parte do custo vitalício. O gráfico abaixo é ilustrativo, mas a fibra e a energia geralmente dominam. A mão de obra e a manutenção dependem da automação e dos salários locais.
Ao comparar cotações, pergunte sobre carga conectada, demanda de ar comprimido e consumo de peças de reposição. Uma linha com menor energia por quilograma pode custar mais antecipadamente e menos ao longo de três anos. Solicite também o escopo da automação: dosagem automática, controle de tensão e armazenamento de receitas reduzem o desperdício e o erro do operador.
Execute um teste em pequena escala antes do compromisso total
Um teste é a maneira mais barata de reduzir o risco. Execute sua fibra, peso alvo e largura em velocidade baixa, média e alta. Registre configurações e resultados de testes. O objetivo é encontrar a janela estável, não provar que a máquina pode funcionar.
Resultado típico: velocidades médias suportam melhor o peso e a tração. A velocidade máxima pode proporcionar um bom peso, mas uma fraca resistência na direção transversal. A velocidade mais baixa pode sobrecarregar a teia. Use dados de teste para definir desempenho garantido, não a velocidade máxima indicada no folheto.
Erros comuns ao escolher um processo
- Escolha por preço antes de definir a especificação do tecido.
- Usando dados de testes de fibra virgem para um projeto de fibra reciclada.
- Ignorar a resistência na direção cruzada quando a tração equilibrada é necessária.
- Aceitando um número de velocidade sem peso e largura.
- Esquecer energia, ar comprimido e peças de reposição no custo vitalício.
- Deixando os testes de aceitação fora do contrato.
Perguntas frequentes
Qual o melhor processo de produção de não tecido para feltro?
Para feltro durável, o perfurador cardado geralmente é o melhor ponto de partida. Ele lida com PET, lã, juta e misturas recicladas e pode atingir pesos pesados. A ligação térmica é melhor quando a maciez e o volume são mais importantes do que a resistência mecânica.
Como escolho entre perfuração com agulha e ligação térmica?
Pergunte se a fibra pode ser ligada por calor e se o produto precisa de alta resistência à tração ou alto loft. O punção com agulha proporciona resistência mecânica e durabilidade. A ligação térmica proporciona maciez e espessura estável, mas precisa de uma fibra de ligação térmica.
Uma linha pode produzir vários produtos não tecidos?
Sim, dentro dos limites. Uma linha pode executar uma variedade de gramaturas e misturas se a carda, o lapidador cruzado e a seção de colagem forem dimensionados para os produtos mais pesados e mais leves. Teste a janela do processo; não assuma isso.
O que devo incluir em uma solicitação de avaliação de fornecedor?
Fornece tipo de fibra, proporção de mistura, peso alvo, largura, tração e alongamento necessários e aplicação final. Solicite resultados de testes em três velocidades e uma janela de processo por escrito.
A maneira confiável de escolher um processo de produção de tecido não tecido é começar com o tecido, filtrar a rota do processo, dimensionar a linha com matemática de capacidade real e verificar com um teste. O preço vem após essas etapas.
Para feltro perfurado, colagem térmica ou desperdício de feltro colocado por via aérea, compare toda a cadeia do equipamento, desde a abertura e mistura até o enrolamento e o corte. Saiba mais sobre soluções para máquinas de não-tecido e defina as especificações antes de solicitar um orçamento final.


