

Um geotêxtil de polipropileno perfurado com agulha de 200 g/m² parece um feltro denso. Não possui fios de urdidura e nem fios de trama. Sua força vem de milhares de agulhas farpadas puxando as fibras através de uma manta até que elas se enrosquem. A resposta curta sobre como o geotêxtil não tecido é feito é esta: as fibras básicas são abertas, misturadas, cardadas em uma teia, dobradas em uma manta, ligadas mecanicamente ou termicamente e enroladas em um rolo. Os geotêxteis perfurados com agulha, o carro-chefe para separação, filtração e drenagem, dependem principalmente de ligação mecânica.
Essa distinção é importante na fase de compra. Se você especificar um geotêxtil não tecido apenas pela massa por unidade de área, poderá perder as variáveis que decidem se o rolo funciona no campo: mistura de fibras, uniformidade da teia, densidade da agulha e condições de termofixação. A rota de fabricação explica porque dois rolos com a mesma etiqueta de 200 g/m² podem se comportar de maneira diferente.
A resposta central: quatro estágios, não um tear
A produção de geotêxteis não tecidos segue quatro grandes etapas. Cada estágio pode ser executado como uma máquina separada ou ligada a uma linha contínua.
- Formação da web: as fibras são abertas, misturadas, cardadas e sobrepostas em uma manta uniforme.
- União da web: a manta é agulhada, ligada por calor ou ligada quimicamente para unir as fibras.
- Acabamento: o tecido pode ser termofixado, calandrado, cortado ou tratado superficialmente.
- Enrolamento e inspeção: o geotêxtil acabado é enrolado, testado e embalado.
A punção com agulha domina muitos tipos de geotêxteis porque cria uma estrutura espessa e porosa com boa permissividade e resistência à perfuração. O processo não tece; isso emaranha.
Etapa 1: Abertura e Mistura dos Fardos de Fibra
A maioria dos geotêxteis perfurados começa com fibra de polipropileno ou poliéster. A fibra chega em fardos comprimidos. Um abridor de fardos quebra os fardos em tufos. As máquinas de abertura separam então esses tufos para que as fibras possam ser misturadas de forma consistente com aditivos, corantes ou fibras recicladas. A mistura é onde a receita é definida. Uma mistura 70/30 de virgem para reciclada, por exemplo, deve ser controlada pelo peso, não a olho nu, ou o rolo acabado variará em resistência e tamanho de poro.
Misturadores de grandes lotes são comuns em linhas geotêxteis porque amortecem pequenos erros de pesagem. Se a proporção da mistura variar, você poderá vê-la mais tarde como pontos fracos, espessura inconsistente ou orifícios de filtração. O artigo sobre como funciona uma máquina de mistura de fibra explica o lado mecânico com mais detalhes.
A umidade também é importante. A fibra úmida pode formar pontes no chute, enquanto a fibra excessivamente seca pode gerar estática e voar. Os operadores geralmente equilibram a intensidade da abertura contra danos às fibras: pouca abertura deixa aglomerados, muita abertura cria fibras curtas e poeira.
Estágio 2: Cardação, lapidação cruzada e uniformidade da banda
A mistura aberta é alimentada em uma cardadora. O fio de cardação abre os tufos em fibras individuais, alinha-os um pouco na direção da máquina e forma uma teia fina. Neste ponto a teia é delicada. Um cross-lapper então dobra a teia para frente e para trás em um transportador para construir uma manta mais espessa. O número de dobras, a velocidade de entrega e a proporção de estiramento determinam o peso e a largura da manta.
É aqui que a massa por unidade de área é realmente produzida. Se a alimentação do cartão variar, o lapidador cruzado não poderá corrigi-lo. Se a tensão da correia transversal for irregular, a manta pode ficar mais pesada em uma das bordas. Um alvo de 200 g/m² com tolerância de ±5% permite uma oscilação de 10 g/m² no rolo; projetos mais restritos podem exigir ±2% a ±3%. Essa diferença é frequentemente visível no desempenho da filtragem e na resistência da costura.
Faixas de aplicação ilustrativas. A especificação final depende do tipo de fibra, densidade da agulha e design do projeto.
Etapa 3: Perfuração com agulha: como o tecido ganha resistência
A manta entra em uma máquina perfuradora de agulhas. Milhares de agulhas farpadas são montadas em tábuas de agulhas. À medida que as tábuas se movem para cima e para baixo, as agulhas penetram na manta e as farpas carregam tufos de fibra da superfície superior para a inferior e vice-versa. O resultado é um emaranhado tridimensional de fibras, em vez de uma estrutura tecida. Esta é a etapa que confere ao geotêxtil não tecido sua resistência à tração, resistência à perfuração e estabilidade dimensional.
As principais configurações incluem calibre da agulha, formato da farpa, profundidade de penetração, densidade da agulha e golpes por minuto. Um ajuste comum é a densidade da agulha: poucas punções deixam um tecido solto e felpudo com baixa resistência; muitos golpes podem danificar as fibras, criar buracos e reduzir o alongamento. Para um determinado tipo de geotêxtil, o padrão da agulha e a velocidade da linha são geralmente definidos a partir de uma amostra que passou nos testes de tração, perfuração e permeabilidade.
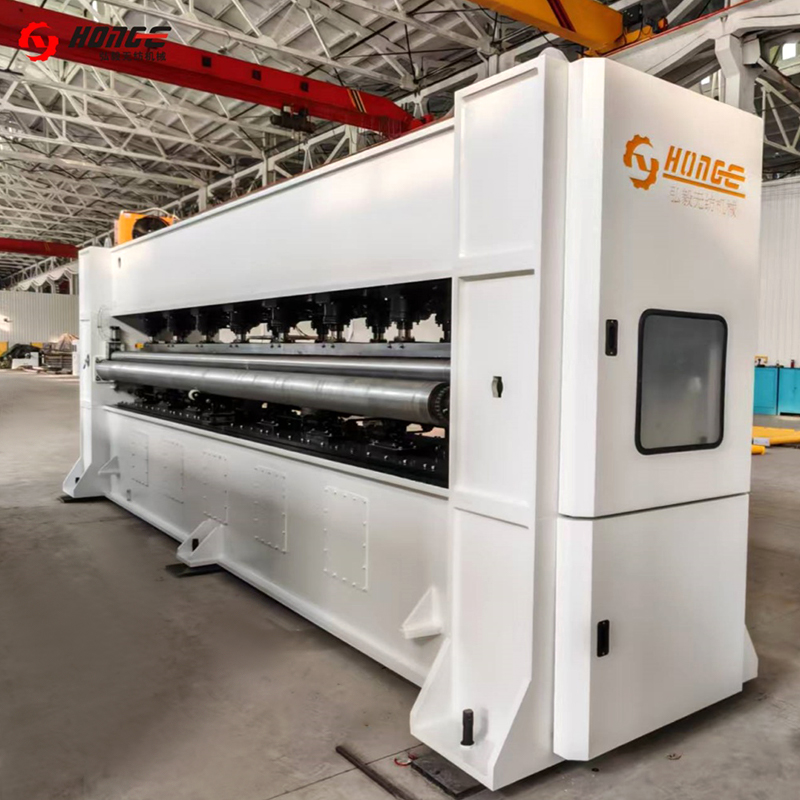 Máquina perfuradora de agulha HYZC Esta máquina de não tecido é usada para reforço e acabamento superficial de tecidos não tecidos. Podemos produzir uma gama completa de teares de agulha para satisfazer os requisitos... Ver Produto →
A perfuração com agulha também influencia o tamanho dos poros. Quanto mais as fibras estão emaranhadas, menor tende a se tornar o tamanho aparente da abertura, embora a finura da fibra e o peso da manta ainda dominem. É por isso que dois geotêxteis agulhados com o mesmo polímero podem ter comportamentos de filtração diferentes.
Etapa 4: Acabamento, Aquecimento e Enrolamento
Após o agulhamento, o tecido pode passar por um forno termofixador ou calandra. A configuração do calor pode estabilizar as dimensões, reduzir o encolhimento e modificar a suavidade da superfície. Para geotêxteis usados em aplicações expostas, os estabilizadores UV são geralmente adicionados na fibra ou na fase de mistura, em vez de serem pulverizados posteriormente. Segue-se o corte e o corte das bordas e, em seguida, o tecido é enrolado em rolos com tensão controlada.
O enrolamento parece simples, mas cria seus próprios riscos de qualidade. Se a tensão for muito baixa, o rolo pode se inclinar durante o transporte. Se a tensão for muito alta, o tecido pode esticar e perder o alongamento especificado. O diâmetro do rolo, o tamanho do núcleo e o método de emenda devem ser acordados antes do envio, especialmente para projetos que exigem instalação contínua.
Variáveis de qualidade que alteram o geotêxtil acabado
A tabela abaixo vincula cada estágio de produção à variável que mais frequentemente decide se o rolo acabado atende às especificações.
| Palco | Controle principal | Alvo típico | Risco se ignorado |
|---|---|---|---|
| Abertura e mistura de fibras | Proporção de mistura, grau de abertura, umidade | ±1% a ±2% em peso para misturas críticas | Força, cor e tamanho de poro variáveis |
| Cardação | Uniformidade da web, orientação da fibra | ±3% a ±5% de variação de massa | Manchas finas e orifícios de filtração |
| lapidação cruzada | Peso da manta, largura, contagem de dobras | ±2% a ±3% de massa por unidade de área | Bordas pesadas e rolos irregulares |
| Perfuração de agulha | Densidade da agulha, profundidade, tipo de agulha | Específico da aplicação; confirmar por amostra | Baixa resistência à tração ou danos às fibras |
| Configuração de calor e enrolamento | Temperatura, tensão, diâmetro do rolo | ±2°C e ±2% de tensão quando especificado | Rolos de encolhimento, estiramento ou telescópicos |
Como o processo escala da amostra até a linha de produção
Uma amostra de laboratório pode ser feita em um pequeno cartão e em uma unidade perfuradora, mas a produção requer velocidades e tensões correspondentes em toda a linha. Os estágios de abertura, mistura, cardação, lapidação cruzada e puncionamento de agulha devem ser dimensionados de modo que a carda possa alimentar o lapidador cruzado sem deixá-lo faminto e o tear de agulha possa funcionar na densidade necessária sem sobrecarregar as fibras.
É aqui que a seleção de equipamentos se torna uma questão de processo, e não apenas uma questão de máquina. Um geotêxtil de filtração de 200 g/m² pode necessitar de uma uniformidade de teia mais apertada do que um feltro de reforço de 500 g/m². Uma linha que funciona em ambas as classes precisa de taxas de estiramento ajustáveis, padrões de agulha e tensão de enrolamento. A Changshu Hongyi Nonwoven Machinery fornece equipamentos de produção de não tecidos há mais de 20 anos, incluindo máquinas de abertura e mistura, máquinas de cardar, lapidadoras cruzadas, máquinas perfuradoras de agulha e linhas completas de feltro perfurado e geotêxtil. Você pode revisar o mais amplo equipamento de produção não tecido alcance se você estiver comparando máquinas individuais com uma linha completa.
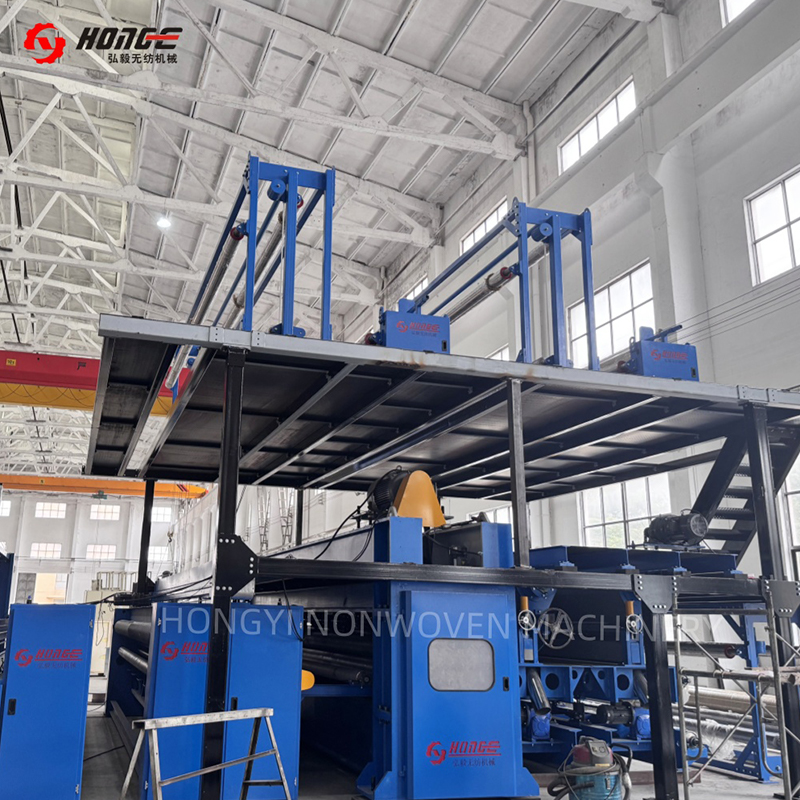 Linha de produção de feltro perfurante de agulha HYL Esta linha de produção de feltro perfurado é usada para fabricar tecidos não tecidos duráveis e versáteis para aplicações em automóveis, filtração, geotêxteis, isolamento... Ver Produto →
FAQ: Como o geotêxtil não tecido é feito
O geotêxtil não tecido é feito de plástico reciclado?
Sim. Polipropileno e poliéster reciclados podem ser usados, mas o insumo deve ser classificado e consistente. A variação no fluxo de fusão ou no comprimento da fibra pode alterar o comportamento do agulhamento e a resistência final.
Qual é a diferença entre geotêxtil perfurado e termoligado?
O geotêxtil perfurado por agulha é ligado por emaranhamento mecânico, por isso é geralmente mais espesso e poroso. O geotêxtil termoligado utiliza fusão térmica, que pode produzir um tecido mais fino e mais forte, com diferentes propriedades de filtração.
Quantas agulhas uma máquina perfuradora usa?
Uma placa de agulha pode conter milhares de agulhas. O número importante não é apenas a contagem total, mas a densidade da agulha por unidade de área, profundidade de penetração e golpes por minuto.
A mesma linha pode produzir diferentes gramaturas de geotêxteis?
Sim. Os operadores alteram a taxa de alimentação da fibra, a contagem de dobras do cross-lapper, a densidade da agulha e a velocidade da linha. Cada alteração deve ser validada com testes de massa por unidade de área, tração, punção e permeabilidade.
A forma como o geotêxtil não tecido é feito se resume a um princípio: formar uma teia de fibra uniforme e, em seguida, emaranhá-la em um tecido estável. A seleção da fibra define a linha de base química e UV. Cardação e lapidação cruzada definem o peso e a uniformidade. A perfuração com agulha define a resistência e a estrutura dos poros. O acabamento e o enrolamento protegem essas propriedades durante a instalação. Se você estiver especificando uma linha geotêxtil, compare a janela do processo em cada estágio, não apenas a placa de identificação da máquina.


