

Conversão de não tecido é onde o trabalho de uma linha de produção se torna um produto pronto para o cliente. Um rolo enorme de feltro perfurado ou enchimento termoligado que sai da linha principal ainda precisa ser cortado na largura, enrolado em uma densidade especificada, cortado em tamanhos de rolo gerenciáveis e, em muitos casos, passado a ferro ou aquecido para estabilizar sua superfície. A qualidade da execução dessa conversão determina quanto do tecido se torna mercadoria vendável, quão consistentes essas mercadorias são de rolo para rolo e quanto acaba como corte de borda ou sucata rejeitada.
O que é conversão de não tecido?
Conversão de não tecido refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
A distinção é importante porque é na conversão que os problemas de qualidade ocultos se tornam visíveis. Uma teia com gramatura irregular não enrolará uniformemente. A tensão mal controlada pode esticar um tecido leve e alterar sua largura antes que o cortador faça o corte. Até a preparação das fibras tem influência: quando um máquina liquidificadora de câmara grande não mistura fibras de forma consistente, a variação de densidade é transferida para a estação de conversão. É por isso que gerentes de fábrica experientes tratam o desempenho da conversão como uma medida de toda a linha, e não apenas do equipamento de acabamento.
A conversão se aplica à maioria das famílias de tecidos usados na indústria: perfurados com agulha, colados termicamente, airlaid, spunbond e meltblown. Os rolos de higiene precisam de um controle preciso da largura. Os panos de limpeza precisam de bordas bem aparadas e firmeza de rolo consistente. Os geotêxteis precisam de tolerâncias que permitam uma instalação confiável em campo.
O processo de conversão de não tecido passo a passo
A conversão de um rolo de não tecido segue uma sequência definida, quer a linha seja construída em torno de corte, rebobinamento ou corte de chapa:
- Descontraindo —o rolo jumbo é montado em um suporte de desenrolamento com freio ou acionamento que mantém a tensão constante.
- Corte —facas rotativas ou lâminas de corte cortam a teia nas larguras desejadas.
- Retrocedendo —as teias cortadas são enroladas em núcleos individuais com tensão e pressão de aperto controladas.
- Corte transversal ou corte de folhas —os rolos são cortados em toras ou folhas curtas para aplicações específicas.
- Acabamento — passar, fixar a quente ou selar as bordas melhora a consistência da superfície e a estabilidade dimensional.
- Inspeção e embalagem —as bordas, a densidade do rolo e as dimensões são verificadas antes de embalar e etiquetar.
A uniformidade da manta que entra no forno ou na zona de agulhamento determina se o rolo acabado tem espessura uniforme em toda a sua largura. Um alimentador vibratório não tecido é um dos primeiros lugares onde a uniformidade é definida; se a manta varia, a estação de conversão vê isso como flutuações de tensão e defeitos superficiais.
Métodos de conversão comuns
| Método | Saída típica | Produtos Comuns |
|---|---|---|
| Corte de rolo | Rolos acabados de 50 a 2.000 mm de largura | Higiene rolls, wipes, industrial roll goods |
| Corte de folhas | Folhas empilhadas ou dobradas | Toalhetes, face masks, interlining |
| Corte e vinco | Componentes moldados | Almofadas cosméticas, curativos médicos |
| Colagem térmica ou ultrassônica | Bordas seladas e seções laminadas | Capas protetoras, bolsas de filtro |
Convertendo equipamentos que funcionam
Equipamentos de conversão confiáveis são definidos por três recursos: controle preciso de tensão, corte limpo e enrolamento repetível. O controle de tensão evita o estiramento de teias leves e a telescopagem de feltros pesados. A precisão do corte determina se um rolo realmente atende à largura rotulada. A densidade de enrolamento afeta o comportamento de um rolo quando um cliente o desenrola em alta velocidade.
Na fase de corte, um Máquina de corte HYFQ utiliza o posicionamento preciso da lâmina contra um rolo endurecido para produzir bordas retas e limpas, sem derretimento de fibra ou acabamento irregular. Isto é mais importante para produtos como panos de limpeza e lenços médicos, onde uma única fibra perdida na borda provoca uma rejeição de qualidade.
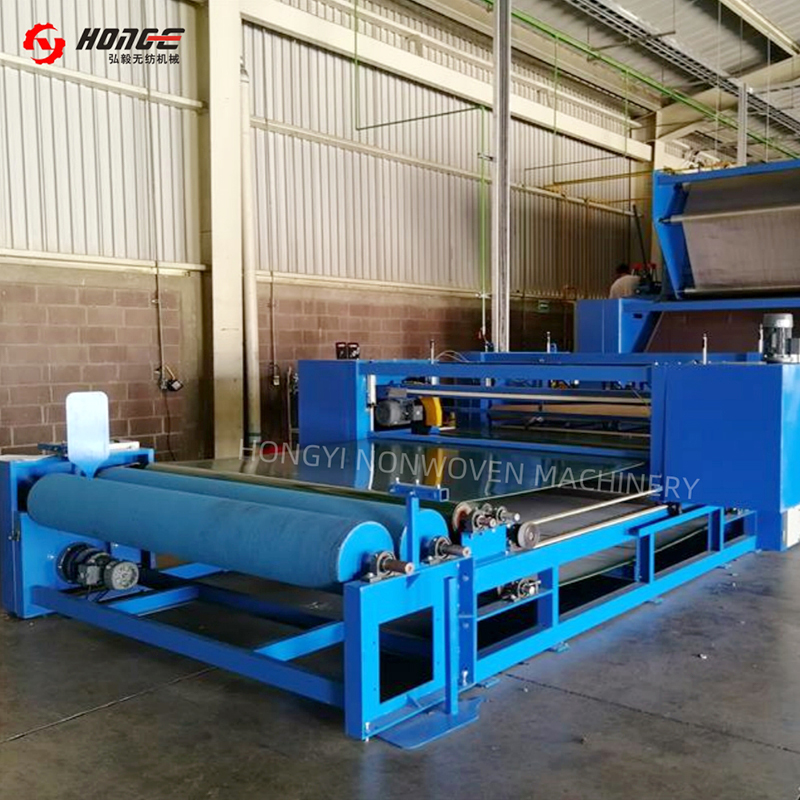 Fornecedor e atacado de máquina de corte não tecido | Hongyi é um fornecedor e fabricante de máquina de corte não tecido na China. Plataforma integrada, precisão... Ver Produto →
A construção de rolos é a outra metade da equação. Um Enrolador e cortador HYSJ gerencia o perfil de tensão ao longo de todo o curso de enrolamento para que cada rolo acabado tenha firmeza uniforme do núcleo às camadas externas. Quando o comprimento definido é atingido, a máquina corta e transfere para um novo núcleo sem parar a linha, o que reduz diretamente o desperdício na troca de rolo.
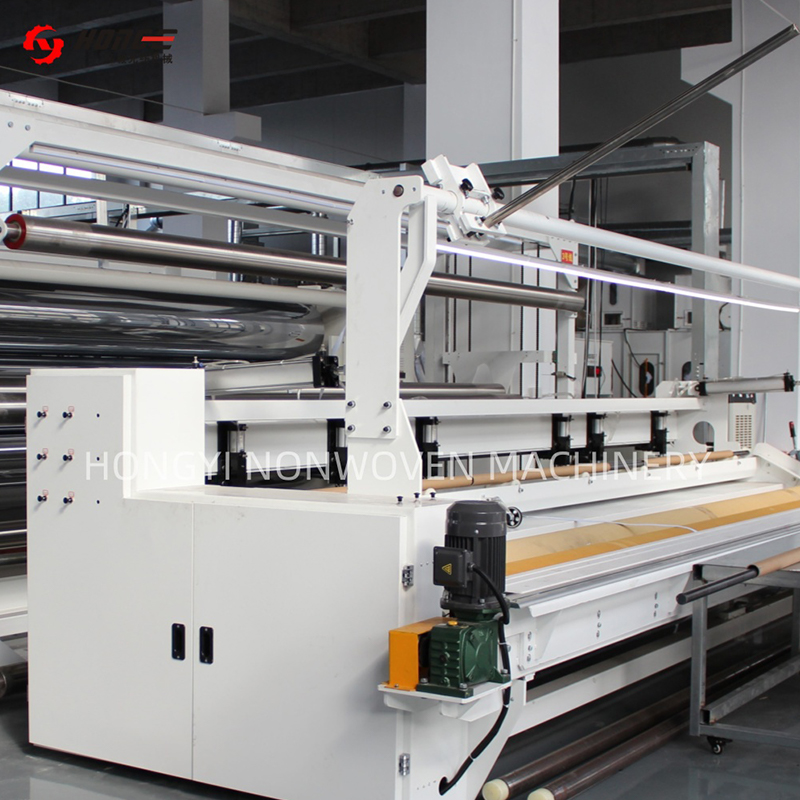 Fornecedor de máquina de corte e enrolamento de tecido não tecido | Hongyi é um fornecedor e fabricante de máquina de corte e enrolamento de tecido não tecido na China. Largura ≤10m,... Ver Produto →
O enchimento termicamente ligado e o feltro perfurado geralmente se beneficiam de uma passagem de acabamento. Um Máquina de passar tecido não tecido HYTG aplica calor controlado e pressão superficial para suavizar fibras soltas e estabilizar o tecido, de modo que o corte subsequente produza uma borda mais limpa e o rolo final permaneça dimensionalmente estável durante o armazenamento.
 Fornecedor e fabricante de máquina de passar roupa para tecido não tecido | Hongyi é um fornecedor e fabricante de máquina de passar tecido não tecido na China. Rolo 2–3, largura 2.000–7... Ver Produto →
Conversão interna versus conversão terceirizada
Para um fabricante que já produz produtos em rolo não tecido, a decisão de adicionar ou expandir a conversão interna geralmente se resume ao controle e às margens. O envio de um rolo jumbo de 3,2 metros para um conversor externo acrescenta frete, manuseio e uma segunda camada de margem, além de atrasar a chegada dos rolos acabados ao cliente.
A conversão interna reduz os prazos de entrega e permite pedidos de largura personalizada que não seriam econômicos para terceirizar. Também mantém visíveis os problemas de qualidade: se um rolo enrolar mal, o operador da linha vê-o no mesmo turno e pode corrigir a causa a montante. A terceirização continua sensata para testes, volumes muito baixos ou produtos que necessitam de recursos especializados usados apenas ocasionalmente.
- Controle de prazo de entrega —converta hoje a produção de hoje, em vez de ficar na fila de terceiros.
- Retenção de rendimento —capturar aparas de borda e resíduos de inicialização para reutilização interna onde a linha permitir.
- Pedidos personalizados —aceite pedidos de largura de varejo a partir de 50 mm sem negociar os mínimos de um conversor.
- Feedback de qualidade — os defeitos de conversão apontam diretamente para os parâmetros do processo upstream.
Controle de qualidade e tolerâncias na conversão
A qualidade da conversão é medida em milímetros e gramas. A tolerância de largura para produtos de higiene e lenços umedecidos é normalmente de ±1 a ±2 mm. Os produtos de feltro industrial normalmente funcionam a ±3 mm. A densidade do rolo é expressa como uma faixa de firmeza alvo, verificada medindo o peso, o diâmetro e a pressão de contato do rolo. A retilineidade da borda é inspecionada visualmente; um formato de ampulheta ou sino indica um problema de tensão que só piorará à medida que o rolo cresce.
O desperdício na conversão nunca é zero, mas é controlável. O gráfico abaixo mostra onde esse desperdício normalmente aparece em uma linha bem administrada:
A automação reduz a parcela de resíduos dependente de humanos. A troca automática de rolo, a contagem de comprimento predefinida e o ajuste automático de tensão reduzem a perda por troca de rolo, que é o segundo maior contribuinte. A diferença entre uma troca manual de rolo de 15 minutos e uma troca automática de 3 minutos acrescenta horas produtivas significativas em um turno.
O que procurar ao comprar equipamento de conversão
A compra de equipamentos de conversão começa com a adequação da máquina ao mix de produtos. Uma linha que utiliza principalmente lenços umedecidos tem requisitos diferentes daquela que utiliza rolos geotêxteis perfurados todos os dias.
- Compatibilidade de velocidade —a linha de conversão deve acompanhar a linha de produção mais lenta que a alimenta.
- Faixa de largura —verifique as larguras utilizáveis mínima e máxima, não apenas a largura máxima de corte.
- Capacidade de diâmetro do rolo — confirme se o suporte de desenrolamento pode suportar os pesos dos rolos jumbo que você realmente produz.
- Controle de tensão — procure zonas de tensão independentes e com resposta rápida, pois tecidos leves e pesados se comportam de maneira diferente.
- Nível de automação — o carregamento automático do núcleo, a emenda e a troca do rolo reduzem diretamente o maior custo de mão de obra na linha.
- Energia e manutenção —compare a eficiência do motor, os intervalos de substituição das lâminas e o acesso a peças de desgaste.
A experiência do fornecedor é mais importante na conversão do que em outros segmentos de linha, porque os problemas de conversão são geralmente diagnosticados na fronteira entre a linha principal e o equipamento de acabamento. A Changshu Hongyi Nonwoven Machinery é um exemplo de fornecedor com mais de 20 anos em máquinas e equipamentos de não tecido instalados em mais de 20 países, incluindo México, Brasil, Turquia, Egito, Bangladesh e Vietnã. Essa amplitude ajuda quando uma linha precisa ser ajustada para diferentes matérias-primas, climas e níveis de habilidade do operador.
Antes de se comprometer, revise os dados recentes do fornecedor notícias da indústria e referências de casos para confirmar que estão construindo e apoiando ativamente linhas em seu setor de produtos, em vez de vender protótipos únicos.
Perguntas frequentes sobre conversão de não tecido
A conversão de não tecido é o mesmo que a fabricação de não tecido?
Não. A fabricação produz o próprio tecido através da formação e colagem da teia; a conversão transforma esse rolo fabricado em produtos dimensionados, enrolados, cortados ou acabados. A fabricação determina as propriedades do tecido, enquanto a conversão determina o formato e a usabilidade do produto.
Quais tolerâncias de largura são realistas para rolos não tecidos cortados?
Para produtos de higiene e lenços umedecidos, a tolerância de largura de ±1 a ±2 mm é típica. Para feltros e geotêxteis industriais mais pesados, ±3 mm é mais comum. A tolerância depende do peso do tecido, da qualidade da borda e da estabilidade da tensão de desenrolamento.
Uma linha de conversão pode lidar com diferentes tipos de não-tecidos?
Sim, dentro dos limites. Uma linha de corte geralmente pode processar tecidos perfurados com agulha, termocolados e airlaid quando o tipo de lâmina, as configurações de tensão e os parâmetros de enrolamento são ajustáveis. Teias fundidas muito leves e feltros rígidos e pesados podem exigir diferentes sistemas de facas ou superfícies de rolos de enrolamento.
Qual é o maior custo oculto na conversão?
O tempo de inatividade para troca de rolos e os rolos rejeitados na inicialização são os dois custos mais subestimados. Ambos são diretamente reduzidos pela troca automática de rolos e controle de tensão repetível, e é por isso que esses recursos se pagam rapidamente em linhas com trocas frequentes de produtos.


