

Coloque uma folha leve de spunbond de uma sacola de compras ao lado de um geotêxtil perfurado com agulha grossa e você verá duas famílias totalmente diferentes de tecido não tecido, embora nenhuma delas contenha um único fio tecido. A principal diferença pode ser declarada em uma frase: o tecido spunbond é feito de filamentos contínuos extrudados de polímero derretido e ligados por calor, enquanto o tecido perfurado por agulha é feito de fibras curtas cardadas em uma teia e mecanicamente emaranhadas por agulhas farpadas. Tudo o que é prático decorre dessa única diferença: a faixa de gramatura alcançável, o perfil de resistência, a porosidade, as opções de matéria-prima, o nível de investimento e, em última análise, os produtos finais que cada tecido pode servir. Este guia percorre ambos os processos, compara as propriedades lado a lado e termina com uma lista de verificação de compra que você pode aplicar antes de se comprometer com qualquer uma das tecnologias.
Dois processos, duas lógicas: filamentos versus fibras básicas
O processo spunbond: polímero para tecido em uma linha
A produção de Fiado começa com pellets de polímero, mais comumente polipropileno (PP) ou poliéster (PET). Os pellets são derretidos e extrudados através de uma fieira com centenas de minúsculos orifícios, formando filamentos contínuos. Esses filamentos são esticados por ar em alta velocidade para orientar as cadeias de polímero - a etapa que confere ao spunbond sua boa resistência à tração devido ao seu peso - e são então depositados aleatoriamente em uma correia móvel. A teia é colada imediatamente, geralmente por rolos de calandragem quentes que soldam cruzamentos de filamentos em pequenos pontos de ligação, razão pela qual uma superfície spunbond mostra um padrão regular de pontos. Como a fiação, a formação da teia e a colagem acontecem em uma linha integrada em alta velocidade, o spunbond é muito eficiente para tecidos leves, normalmente de cerca de 10 a 200 g/m2.
O processo de punção com agulha: cardação, lapidação cruzada e agulhas farpadas
O tecido perfurado segue o caminho oposto: começa a partir de fardos de fibras descontínuas - fibras de corte curto, como poliéster e polipropileno, além de fibras naturais ou recicladas, como lã e juta. Os fardos são primeiro abertos e misturados em um máquina de mistura de fibra , porque uma mistura uniforme de fibras é o que mantém as propriedades finais da teia consistentes. A mistura é cardada em uma teia leve, que é então cruzada - dobrada camada sobre camada - para aumentar o peso e a altura antes da colagem.
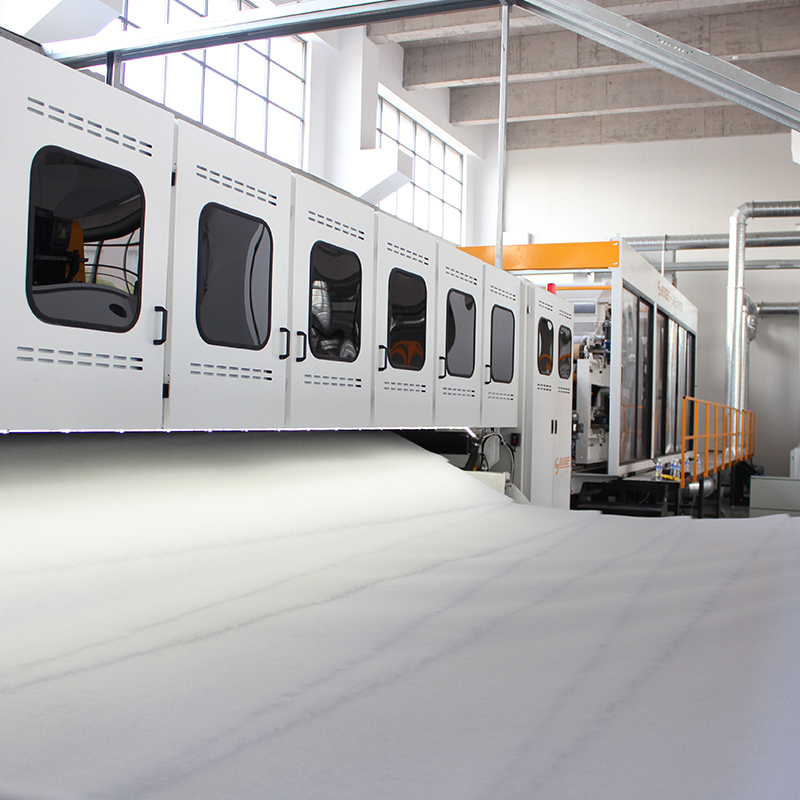 Lapper cruzado HYPW para construção de manta de fibra uniforme Antes de perfurar a agulha, as teias cardadas devem ser dobradas em camadas para atingir o peso e altura necessários. Este lapidador cruzado dobra as teias uniformemente com servocontrole e cortinas antiestáticas, proporcionando mantas uniformes e suaves, prontas para colagem. Ver Produto →
A etapa de colagem é o que dá nome ao tecido. Um tear de agulhas enfia milhares de agulhas farpadas dentro e fora da teia; as farpas capturam as fibras e as puxam através das camadas, interligando mecanicamente a estrutura sem cola ou calor. Espessura, densidade e resistência podem ser ajustadas através da densidade da agulha, profundidade de penetração e mistura de fibras.
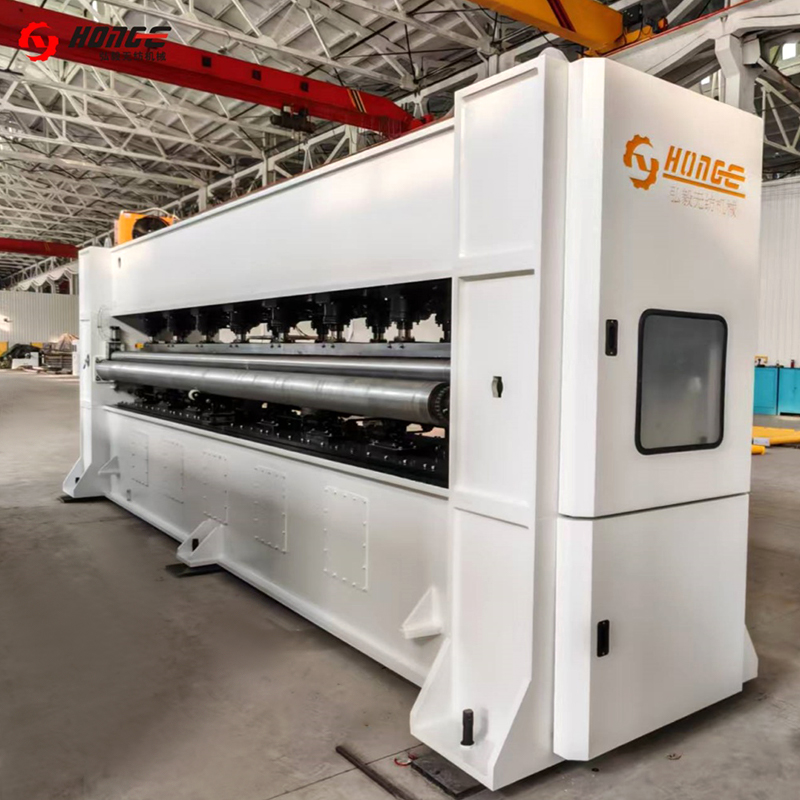 Máquina perfuradora de agulha HYZC para colagem de tecidos Esta é a máquina que interliga mecanicamente a teia em camadas com agulhas farpadas, sem necessidade de cola ou calor. Com larguras de trabalho de até 8.500 mm e densidade e curso da agulha ajustáveis, ele controla espessura, densidade e resistência. Ver Produto →
Após o agulhamento, muitos produtores adicionam ajuste de calor, engomadoria ou calandragem para estabilizar as dimensões e alisar a superfície, depois enrolam e cortam o tecido na largura.
Comparação de propriedades em resumo
Como um tecido é unido por filamentos derretidos e o outro por fibras emaranhadas, seus perfis comerciais quase não se sobrepõem. A tabela abaixo resume as diferenças que os compradores precisam comparar com mais frequência.
| Propriedade | Não tecido spunbond | Não tecido perfurado com agulha |
|---|---|---|
| Forma de fibra | Filamentos contínuos | Fibras curtas |
| Método de ligação | Térmico: rolos de calandra a quente soldam cruzamentos de filamentos | Mecânico: agulhas farpadas entrelaçam fibras |
| Peso básico típico | Cerca de 10-200 g/m2 | Cerca de 80-1500 g/m2 |
| Espessura e sótão | Fino, plano, denso | Grosso, elevado, compressível |
| Aparência superficial | Suave, com pontos de ligação regulares | Difuso, parecido com feltro |
| Porosidade | Baixo a moderado | Alto |
| Matérias-primas | Apenas polímeros fiáveis (PP, PET) | PET, PP, misturas, fibras naturais e recicladas |
| Velocidade da linha | Muito alto | Moderado |
| Usos finais típicos | Higiene, medicina, bolsas, coberturas agrícolas | Geotêxteis, automotivo, carpetes, filtração, enchimento |
As faixas de peso explicam a maior parte da divisão. Uma linha spunbond é otimizada para chapas finas e uniformes; empurrá-lo para pesos pesados torna-se antieconómico porque a produção em metros quadrados entra em colapso. Uma linha perfurada com agulha, por outro lado, se adapta facilmente a tecidos pesados - basta adicionar camadas de teia com o lapidador cruzado e aumentar a penetração da agulha - e é por isso que ela domina todas as aplicações acima de aproximadamente 200 g/m².
Onde cada tecido ganha
Território Spunbond: leve, rápido, de alto volume
Spunbond é a escolha padrão onde quer que o tecido seja consumido por metro quadrado em grandes volumes e com baixo peso: produtos de higiene, como lençóis traseiros de fraldas, aventais e embalagens médicas, sacolas de compras reutilizáveis, coberturas de culturas e camadas de suporte ou forro para móveis e pisos. Seus filamentos contínuos oferecem resistência à tração confiável mesmo em 15-30 g/m², e a linha rápida e totalmente integrada mantém o custo unitário baixo. O que o spunbond não faz bem é o volume: ele não pode produzir economicamente estruturas espessas, elevadas e compressíveis.
Território perfurado com agulha: espesso, poroso, flexível em fibra
Os tecidos perfurados com agulha vencem onde a espessura, a permeabilidade e a flexibilidade da matéria-prima são mais importantes do que a velocidade. Exemplos típicos incluem geotêxteis para obras rodoviárias, ferroviárias e de drenagem, peças internas de automóveis, como revestimentos de porta-malas, almofadas de carpete e painéis de isolamento, tapetes de feltro agulhado, meios de filtro de poeira, enchimentos e enchimentos e bases para couro sintético. Uma outra vantagem é que o processo aceita fibras que uma fieira não consegue manusear – fibras grossas, naturais, recicladas ou misturadas – o que reduz o custo do material e apoia as metas de conteúdo reciclado. O gráfico abaixo oferece uma visão ilustrativa de como a produção de agulhas perfuradas é normalmente distribuída entre os usos finais.
- Geotêxteis e civis: 30%
- Interiores automotivos: 25%
- Carpetes e pisos: 20%
- Filtração: 15%
- Roupas de cama e móveis: 10%
Riscos de custo, velocidade e aquisição
Do ponto de vista do comprador de equipamento, as duas tecnologias situam-se em extremos opostos da escala de investimento. Uma linha spunbond é um sistema único, complexo e de alta capacidade: alto custo de capital, alto uso de energia para extrusão e retorno apenas em grandes volumes de tecido leve. Sua janela de produtos é estreita - você pode alterar a gramatura dentro de uma faixa, mas não pode transformar uma linha de spunbond em um produtor de feltro grosso.
Uma linha perfurada com agulha é modular e mais fácil de crescer em etapas: abertura e mistura, cardação, lapidação cruzada, agulhamento e, em seguida, equipamentos de acabamento, como fornos e máquinas de passar roupa, à medida que seus produtos amadurecem. O custo inicial é menor, a velocidade da linha é moderada e os principais custos recorrentes são as agulhas, que se desgastam e ocasionalmente quebram, e a qualidade do preparo da fibra. A alimentação irregular aparece diretamente como peso desigual da banda, portanto componentes como alimentador vibratório não tecido não são extras opcionais, mas uma garantia de qualidade.
A regra prática é simples. Se o seu produto alvo for um tecido descartável ou leve e durável abaixo de aproximadamente 100 g/m², o spunbond é o caminho eficiente. Se for um produto durável, espesso ou alto acima de aproximadamente 150 g/m² - ou se você quiser usar fibras recicladas e naturais - a perfuração com agulha é a escolha prática. Para fábricas que desenvolvem capacidade de fibra básica em torno de geotêxteis, feltros automotivos ou tapetes de feltro agulhado, uma linha completa de produção de feltro perfurador une toda a cadeia, desde o abridor de fardos até a bobinadeira.
 Linha de produção de feltro perfurante de agulha HYL Para produtores que visam tecidos pesados e duráveis, como geotêxteis e feltros automotivos, esta linha completa vai desde a preparação da fibra, passando pela perfuração com agulha até o feltro acabado, com larguras de até 9.000 mm e gramaturas de 100 a 1.200 g/m². Ver Produto →
Uma lista de verificação de seis pontos antes de decidir
- Gramatura alvo: menos de 100 g/m² para spunbond; mais de 150 g/m² indica perfuração com agulha; no meio, avalie ambos.
- Vida útil do produto: o uso único favorece a velocidade do spunbond; produtos de longa duração e resistentes favorecem a colagem mecânica.
- Fornecimento de fibra: se você planeja usar fibras recicladas, grossas ou naturais, a perfuração com agulha é efetivamente a única opção das duas.
- Espessura e permeabilidade: filtros, geotêxteis e preenchimentos precisam do loft que somente a perfuração com agulha proporciona.
- Volume e orçamento: tecido leve de alto volume justifica capex spunbond; linhas modulares perfuradas com agulha se adaptam ao investimento faseado.
- Flexibilidade: a perfuração com agulha permite alterar a mistura, o peso e a densidade da fibra em uma linha – algo valioso se o seu mix de produtos ainda estiver evoluindo.
Perguntas frequentes
O spunbond é mais forte do que o não tecido perfurado com agulha?
Não automaticamente. Por grama de material com peso leve, os filamentos contínuos do spunbond proporcionam excelente resistência à tração, razão pela qual o spunbond de 20 g/m2 funciona como embalagem. Em pesos pesados, os tecidos perfurados oferecem maior volume, resistência ao rasgo e alongamento, uma vez que as fibras intertravadas se esticam e se reorientam sob carga, em vez de depender de pontos de solda fixos.
Uma linha perfurada pode usar fibra reciclada?
Sim, e este é um dos seus argumentos económicos mais fortes. Grampo PET ou PP reciclado, sobras de produção reabertas em um abridor de borda e fibras naturais grossas, todas bem agulhadas, desde que a abertura, a mistura e a alimentação mantenham a mistura uniforme.
Por que o tecido perfurado com agulha é mais grosso com o mesmo peso?
A agulha deixa as fibras afastadas do plano do tecido, criando uma estrutura tridimensional e porosa. A colagem da calandra no spunbond nivela a teia, de modo que os mesmos gramas por metro quadrado produzem uma folha muito mais fina e densa.
Os dois processos acabam no mesmo produto?
Às vezes. Bens duráveis de peso médio podem ser feitos de qualquer maneira, e alguns produtos os combinam - por exemplo, um núcleo perfurado com agulha para loft com uma camada superficial colada para suavidade. Mas para a maioria das especificações, as metas de peso e loft apontam claramente para um único processo.
Em suma, os não-tecidos spunbond e agulhados não são concorrentes, mas sim complementos divididos por peso e estrutura: escolha spunbond para folhas leves, uniformes e de alto volume, e agulha perfurada para feltros grossos, porosos e com fibra flexível. Se o seu roteiro se inclina para a segunda família, a cadeia de equipamentos - abertura, mistura, cardação, lapidação cruzada, agulhamento e acabamento - é modular, para que você possa construí-la passo a passo à medida que seu mercado cresce.


